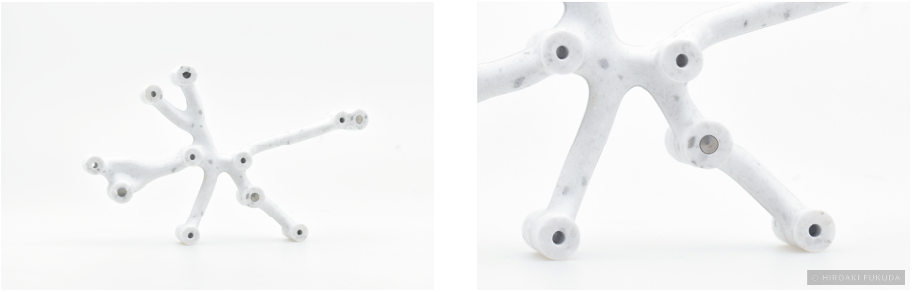
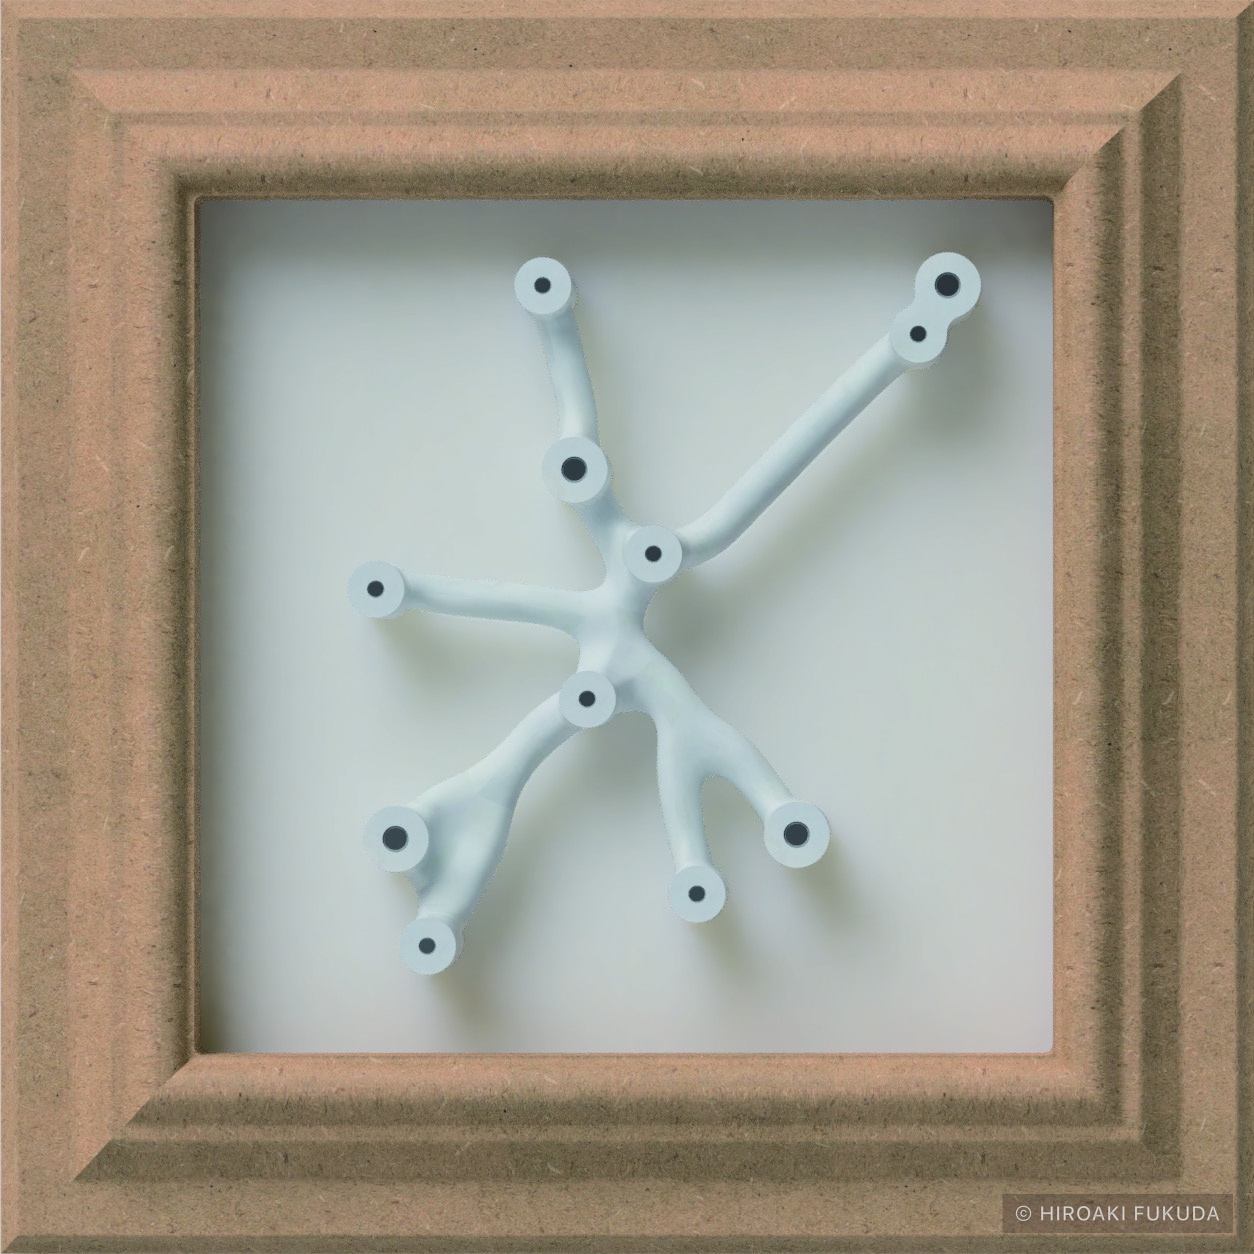
frottage

RESEARCH / 2022

デジタル技術を活用した美術作品の制作工程の改善

造形を機械へ置き換えると、作品をつくる工程や、形を選ぶ判断はどう変わるのか。2022年はデジタル技術を用いた彫刻の制作工程を研究しました。

制作に時間を取られすぎると、作品を見てもらい、知ってもらうための時間を割けなくなる。そうした問題意識から、データの作成、試作、加工、展示までを見直しています。ここでは、同じ研究の中で制作した3作品と、その過程の検証を紹介します。

制作方法を見直す理由

研究の目的は、工業製作で使われるファブリケーションを美術制作へ取り入れ、制作時間、身体的な負担、費用、技術上の問題を見直すことでした。手加工では難しい複雑な形をつくることと、同じ形を正確に繰り返しつくることに着目しました。

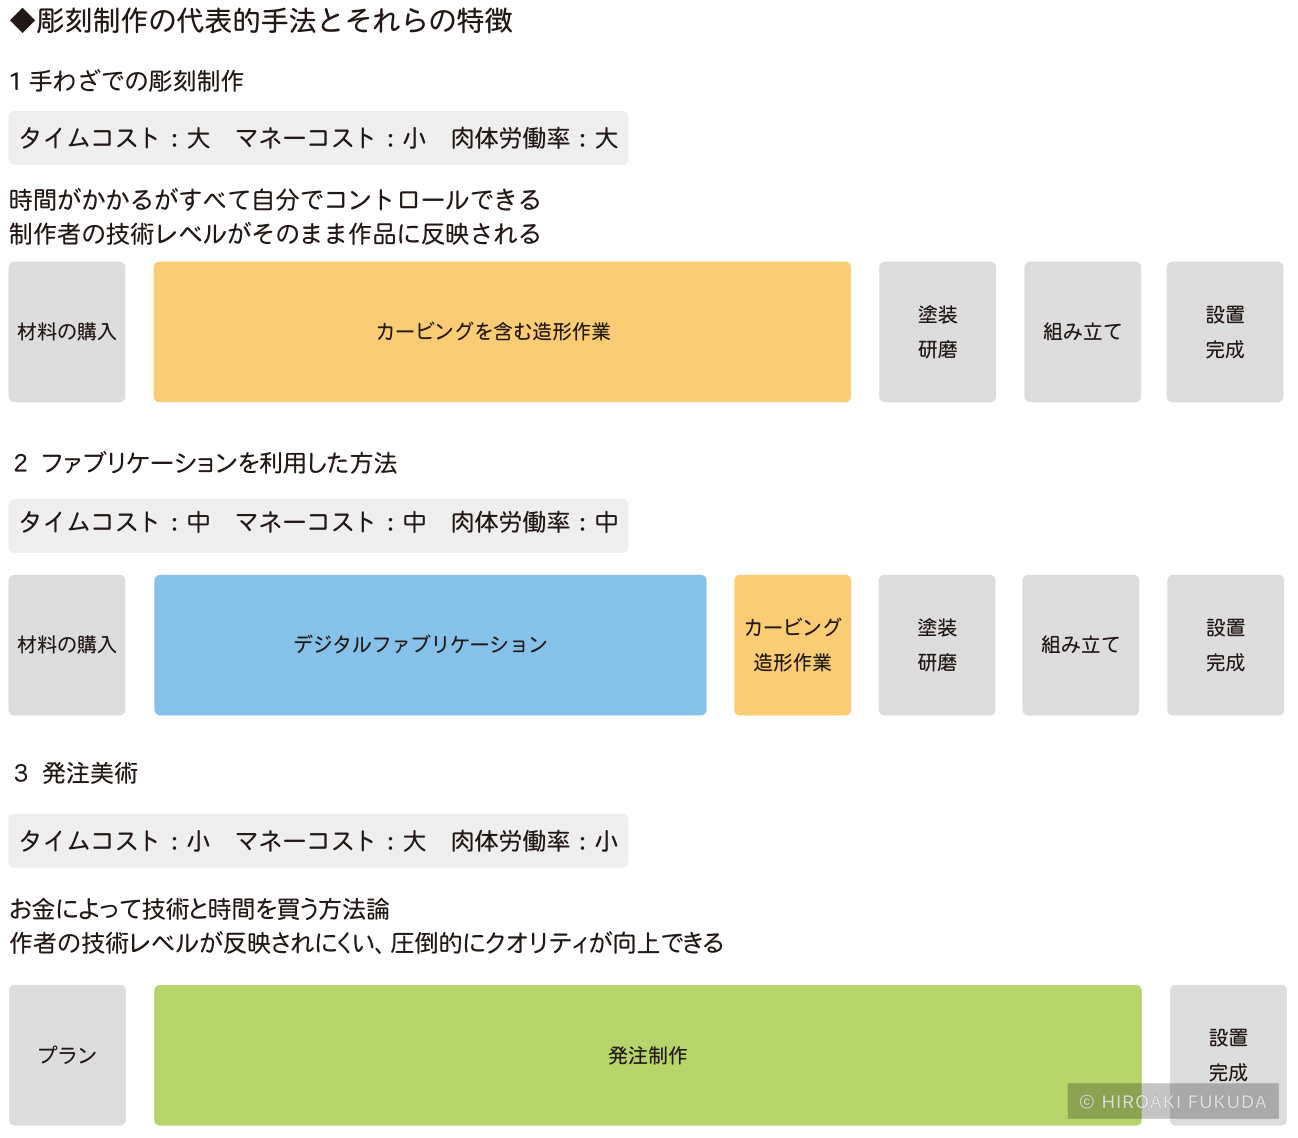
当時の資料では、手加工、デジタルファブリケーション、完全発注を比較しました。手加工は時間と身体的な負担が大きい一方、費用を抑えながら全体を自分で制御でき、技術が直接形に表れます。ファブリケーションは、造形の一部をデータと機械に置き換える中間的な方法です。完全発注は費用をかけて外部の技術と時間を使う方法で、作者自身の加工技術に依存しにくい構造として整理しました。

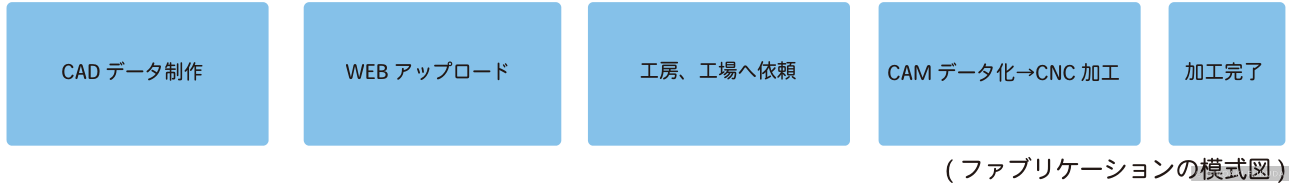
CADデータの作成、オンラインでの共有、工場・工房でのCAMデータ化、CNC加工という流れを検討しました。データ上で形を確かめれば、実物のマケットをつくるための材料費や時間を抑えられます。必要時に材料を購入・調達する仕組みは、湿気や経年変化に配慮して材料を常時保管する負担も減らします。

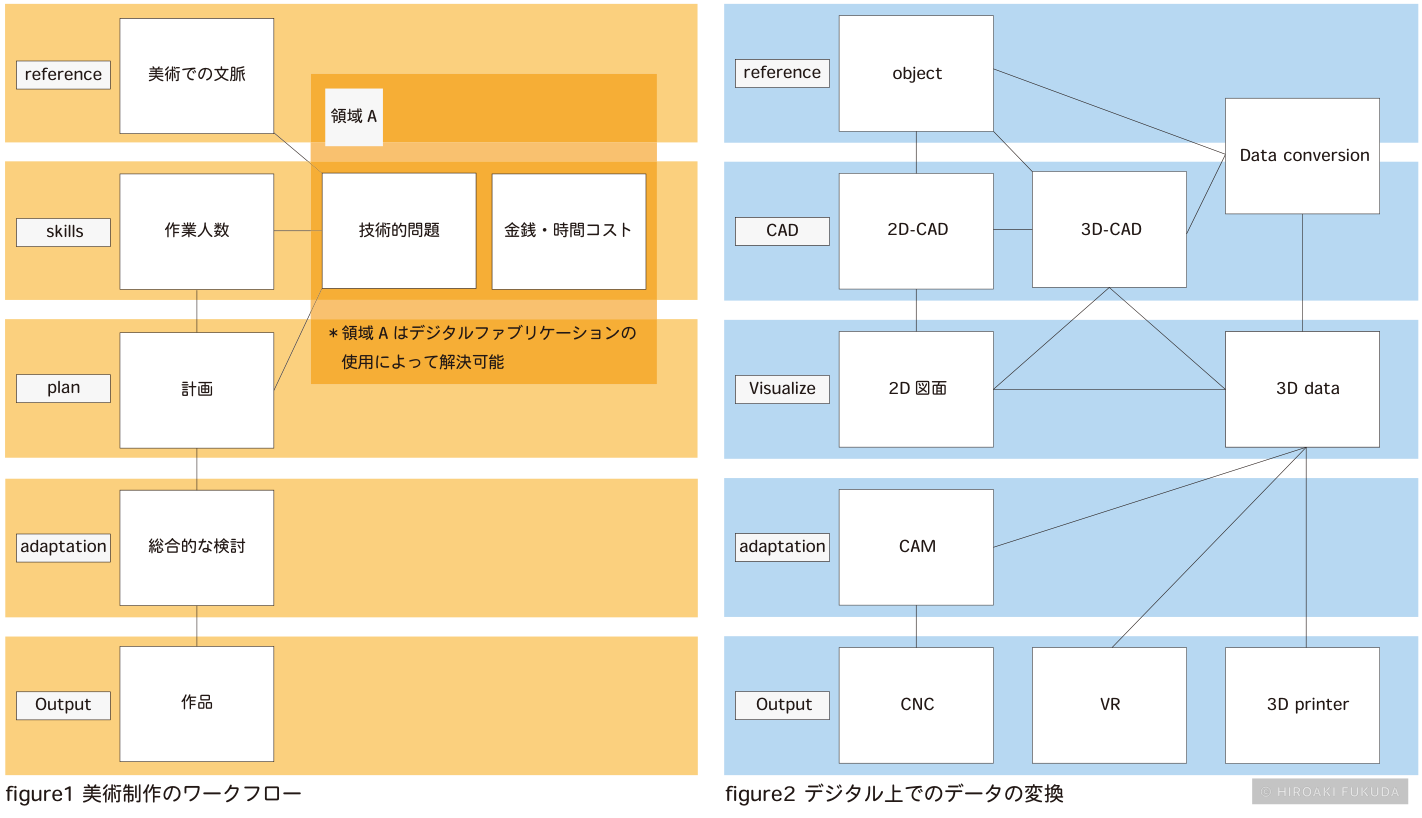
制作だけで時間を使い切らず、作品を人に見てもらい、知ってもらうための時間をつくることも目的でした。美術の文脈、計画、技術や人数、費用・時間を検討する流れと、2D・3DのCAD、CAM、CNC、3Dプリント、VRへとデータを変換する流れを図にして、どこを置き換えられるかを考えました。
簡易モデルで工程と時間を比べる

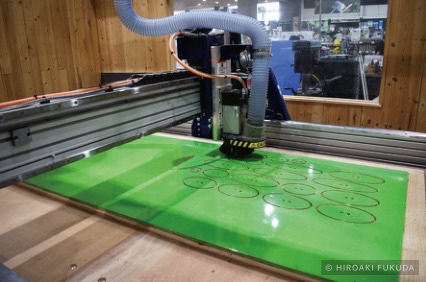
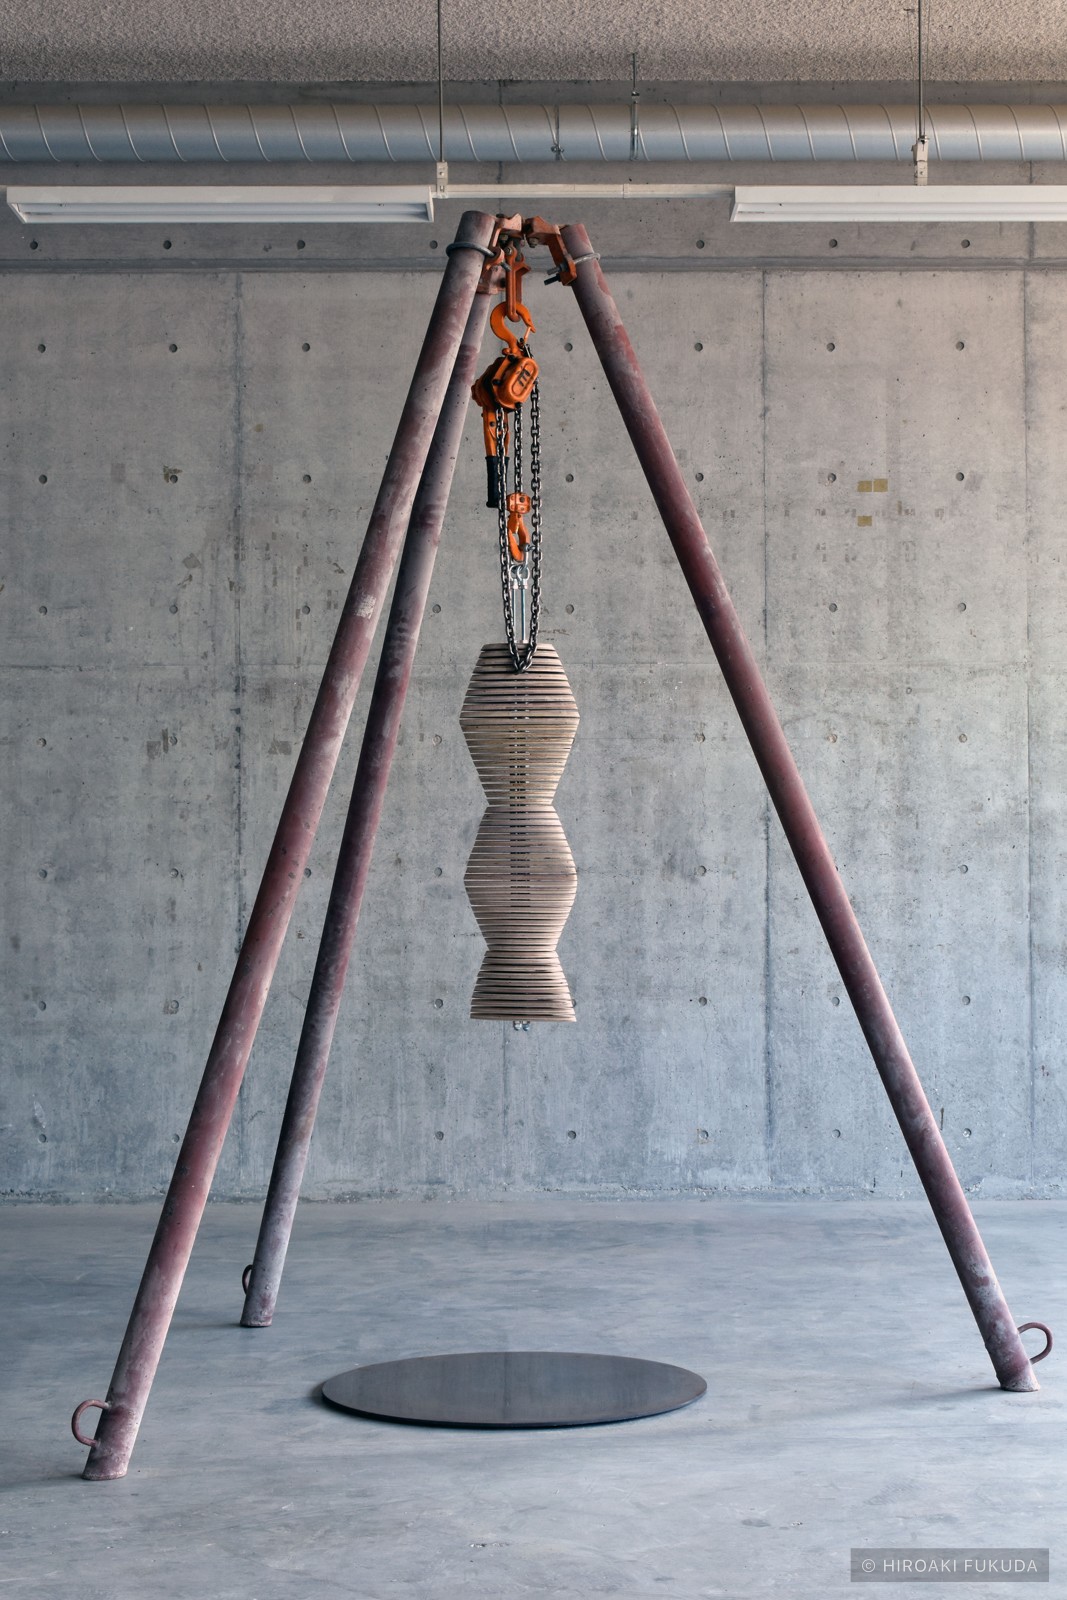
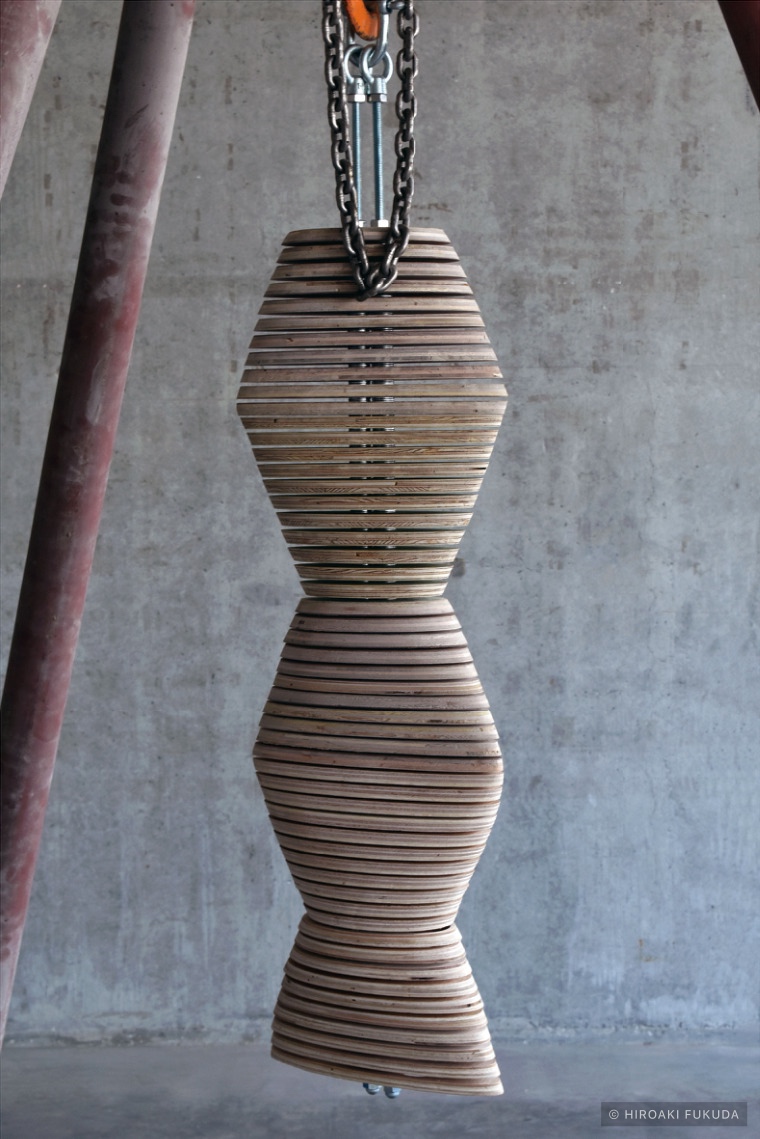
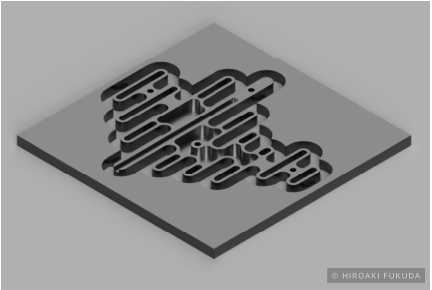
数学的なアルゴリズムから得た曲線を2D CADで作図し、ShopBotで木材を加工しました。切り出した部材を金具でつなぎ、2種類のスタディモデルを制作しました。

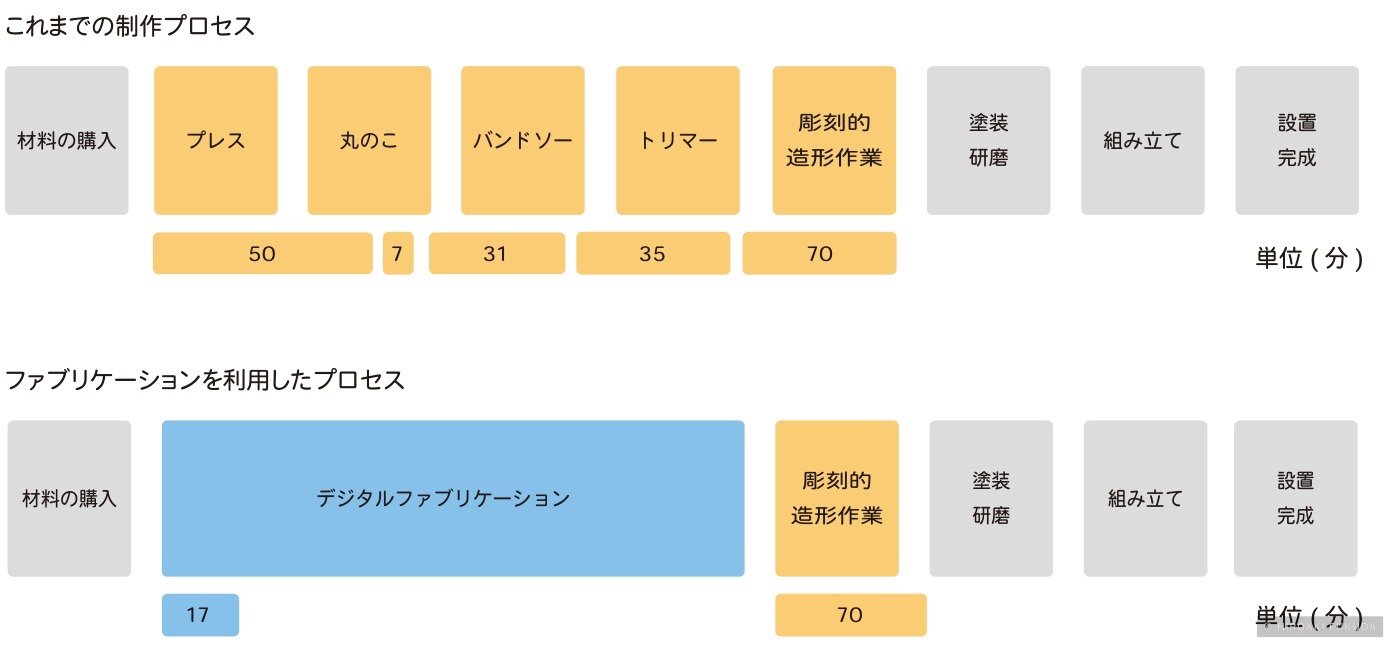
簡易モデル1セットについて、従来の対象工程は50・7・31・35分、合計123分でした。これをデジタル加工17分へ置き換え、共通する彫刻的造形作業70分を含めると、図に時間が記録された工程の合計は193分から87分へ、差は106分となりました。材料購入、塗装・研磨、組み立て、設置など、図に時間の記載がない工程はこの合計に含めていません。使用工具の数と身体的な負担も見直すことができました。

同じ作業を5セット繰り返せば530分短縮できる、という計算も資料に記録しました。これは1セットの比較を延長した想定で、5セットを実測した結果ではありません。3作品すべてに同じ短縮効果が出たという意味でもありません。

機械と材料の違いを確かめる

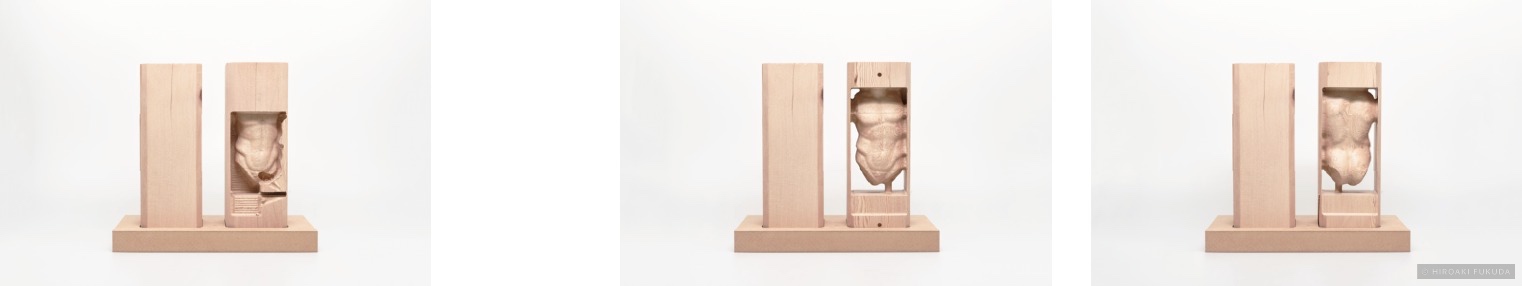
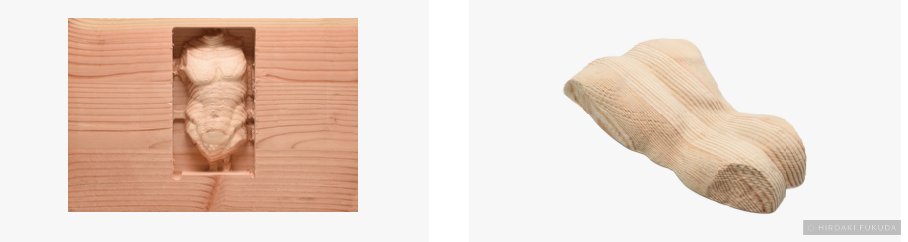
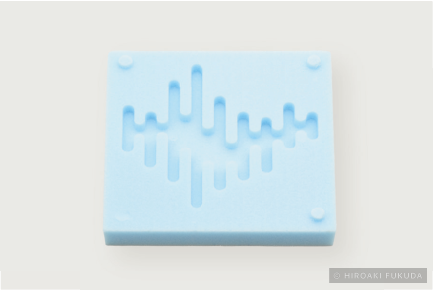
CAD・CAMと工作機械の基礎操作を身につけるため、博物館などが公開するSTLデータを使い、SRP Playerを通じてRoland MDX-540で加工しました。

最初の加工では範囲設定が適切でなく、粗削りが終わらない部分へ仕上げ加工が入り、工具への負荷で機械が停止しました。材料も動き、意図しない掘り込みが生じたため、設定を変更して表裏の加工をやり直しました。

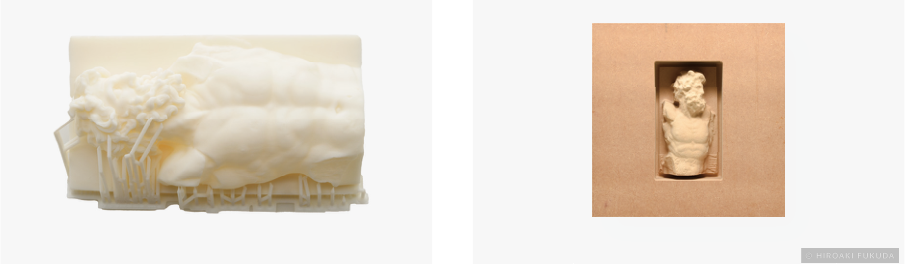
材料を米松の集成材へ変えると切削性が上がり、加工速度を上げられました。モデルを拡大した試作も行いました。同じポリゴン数のモデルを同じ大きさで3Dプリントと3軸CNCへ出力し、形の再現性を比較しました。

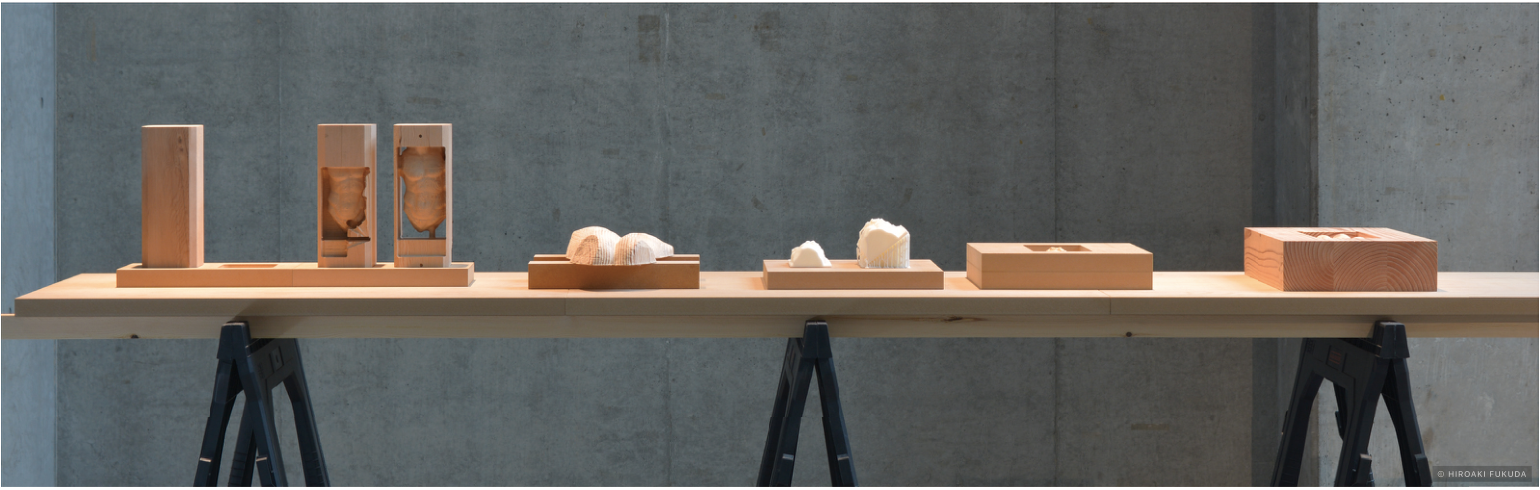
3Dプリントには周囲や下面のサポート材、CNCには周囲の加工用余白が必要になるなど、出力方法による違いを確認しました。出力・加工したモデルは中間講評で展示しました。

加工できる形と展示の位置を設計する

Fusion 360で、軽量化の構造や溝幅を工作機械の仕様とエンドミルの径から検討しました。資料には「軸径×0.8〜0.5=溝幅」「L/D=5」という設計時の目安を記録しています。すべての加工に共通する規則としてではなく、この試作で形を調整するための条件でした。

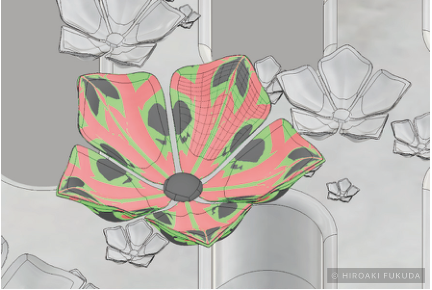
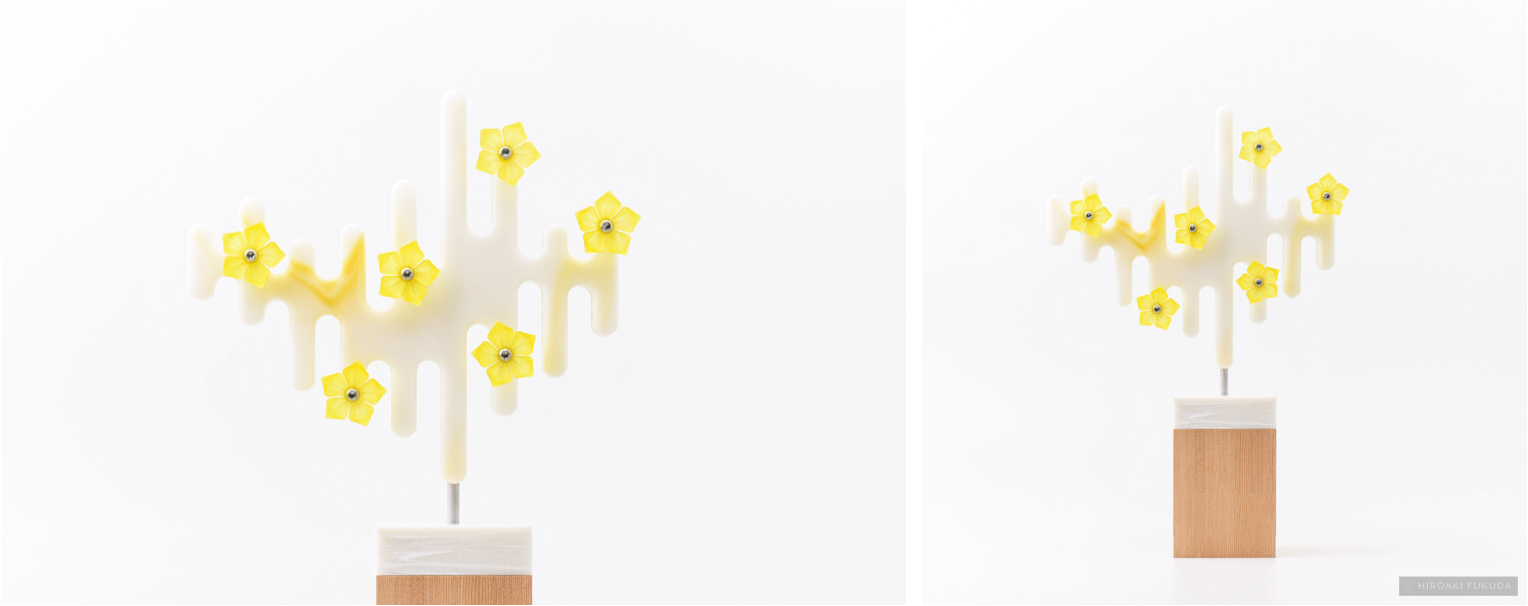
花の形を3Dプリントし、固定方法と部材を選定しました。工具の届きやすさや最小半径を解析し、CNCで加工可能な形へ修正する作業を往復しました。

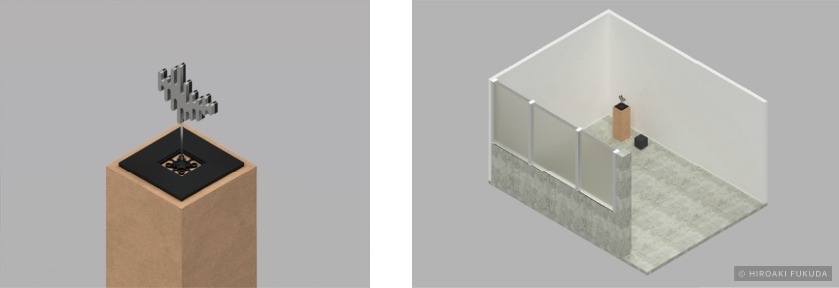
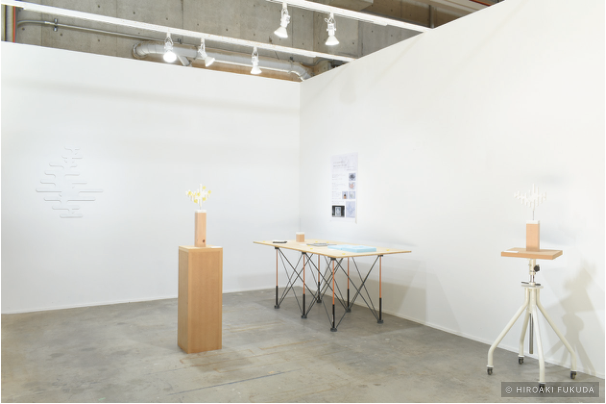
部材をCAD上で組み立て、実測した展示会場も再現しました。数ミリ単位で配置を検討し、設置時に起こりそうな問題を制作前に確かめました。

固定・軽量化・保管の試作

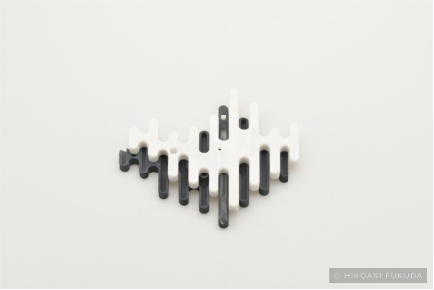
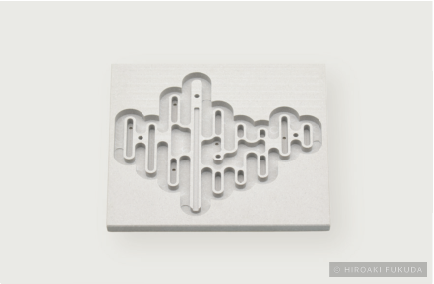
本体を支える長穴が狙いどおりに加工できず、やすりで削って調整しました。板の色も比較し、黒い板は切削面が白くなってプラスチックのように見えたため、次の加工では使用を避けました。

軽量化の穴は、当初の形から大きく変更しました。広い範囲には太い工具を使うなど、工具の径と種類、加工時間に合わせて設計を見直しました。資料では、R形状のエンドミルの先端や細い穴・底面の加工に注意が必要だと記録しました。

アクリル樹脂を多く用いたモデルは落下によって破損するため、保管用の緩衝材も設計しました。作品に合う形をスタイロフォームから切り出し、試作と完成品を保護するところまで制作の範囲として考えていました。

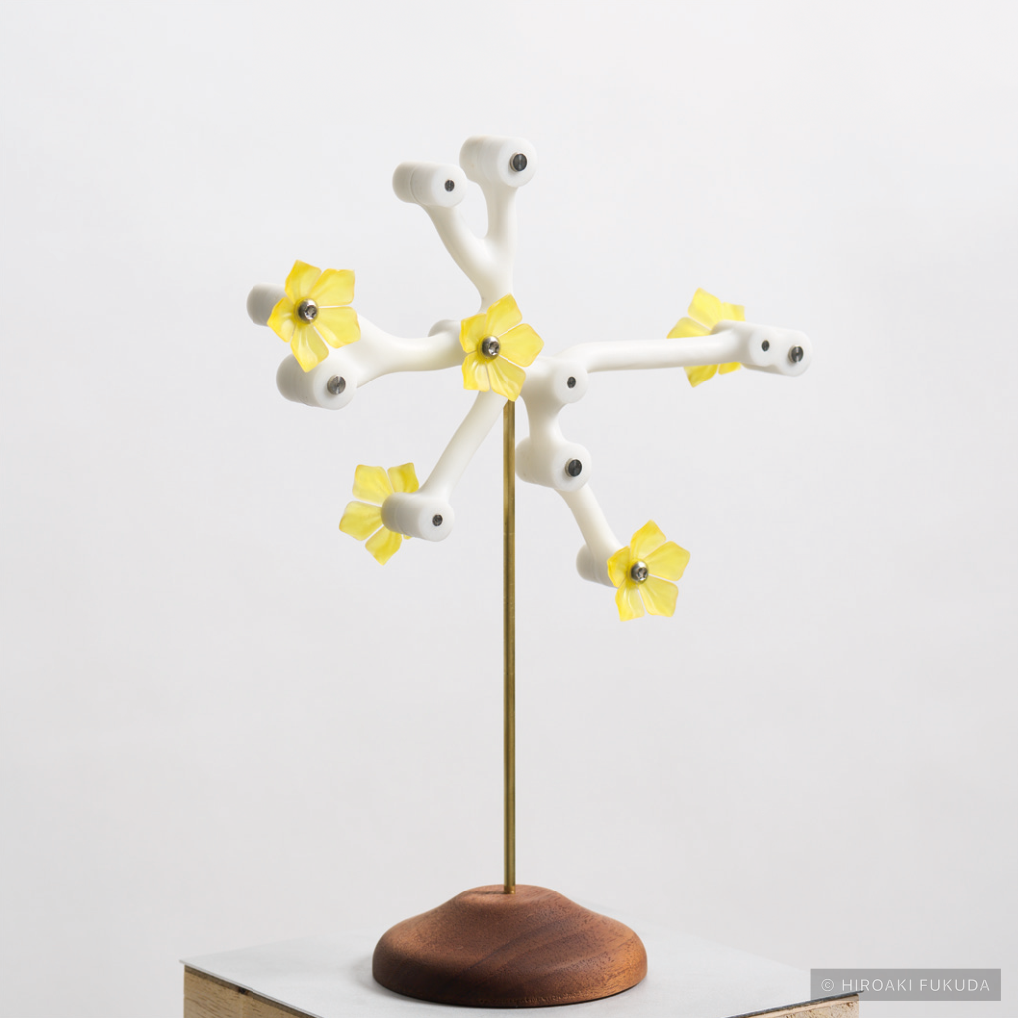
2022年7月27日の中間展示では、3Dプリントした花と簡易的な台座を付けたプロトタイプを発表しました。アルミニウムの支柱は、反射が目立ちすぎないようサンドブラストで艶を消しました。

共有工房の設備と費用を比較する

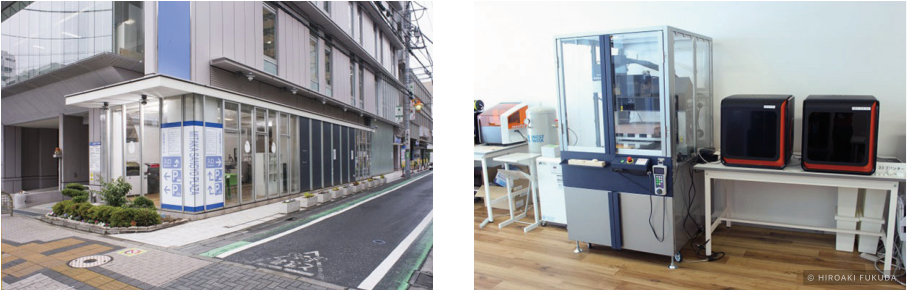
制作場所については、公的施設で機械利用や技術支援を受ける方法と、民営のDIY工房・FABスペースを使う方法を比較しました。料金だけでなく、使える機械、支援の内容、利用条件を合わせて選ぶ必要があると考えました。
資料では、3Dプリンタ、レーザーカッター、CNCなどを共同利用できるFABスペースを紹介しています。2021年のfabcrossの調査から122施設という数を引用しました。対象は利用者が自ら工作機械を操作できる施設で、利用者を限定する企業・学校内施設や、利用者が機械を操作しない加工店舗、ホームセンター内施設などは対象外です。現在の施設数を示すものではありません。

FABスペース三鷹では、MDX-540を6.5時間利用しました。当時の資料に記録した機械料金は1時間1,650円です。道具や消耗品を利用できる一方、希望する径のエンドミルは別途用意する必要があり、金属加工には対応していませんでした。私の利用時には、加工に関する高度な技術支援を得にくいと感じました。

千葉県の産業支援技術研究所でも機械利用と技術相談を行いました。当時の記録はMDX-540が1時間450円、機器調整費1,250円です。分野や設備によって支援の詳しさが異なり、利用時には切削の相談に限界があると感じました。これらは2022年当時の利用記録と本人の所感です。

完全発注の見積りと個人制作の課題

製造業プラットフォームのmeviy(RP)では、3Dデータをアップロードし、複数の素材と仕上げについて参考見積りを比較しました。資料にはABSやアルミニウムへの対応、そのままの納入とグラスビーズによる加工跡の除去という仕上げの選択肢を記録しています。

当時の参考価格は、アルミA5083のブラスト仕上げ338,239円、同素材の仕上げなし338,239円、アルミA2024の仕上げなし323,131円でした。資料掲載の比較値であり、現在の料金や、支払い・納品の完了を示すものではありません。

加工を自分で行う場合には、機械の利用環境だけでなく技術を学ぶ環境も必要です。小ロットでは単価が高くなりやすく、個人が美術制作で使う際の金銭的な難しさが残りました。3Dプリントにとどめるか、別の加工へ進むかも含め、「何を、どの方法で、どの価格でつくるか」が課題になりました。

自動生成で形を広げ、選び直す

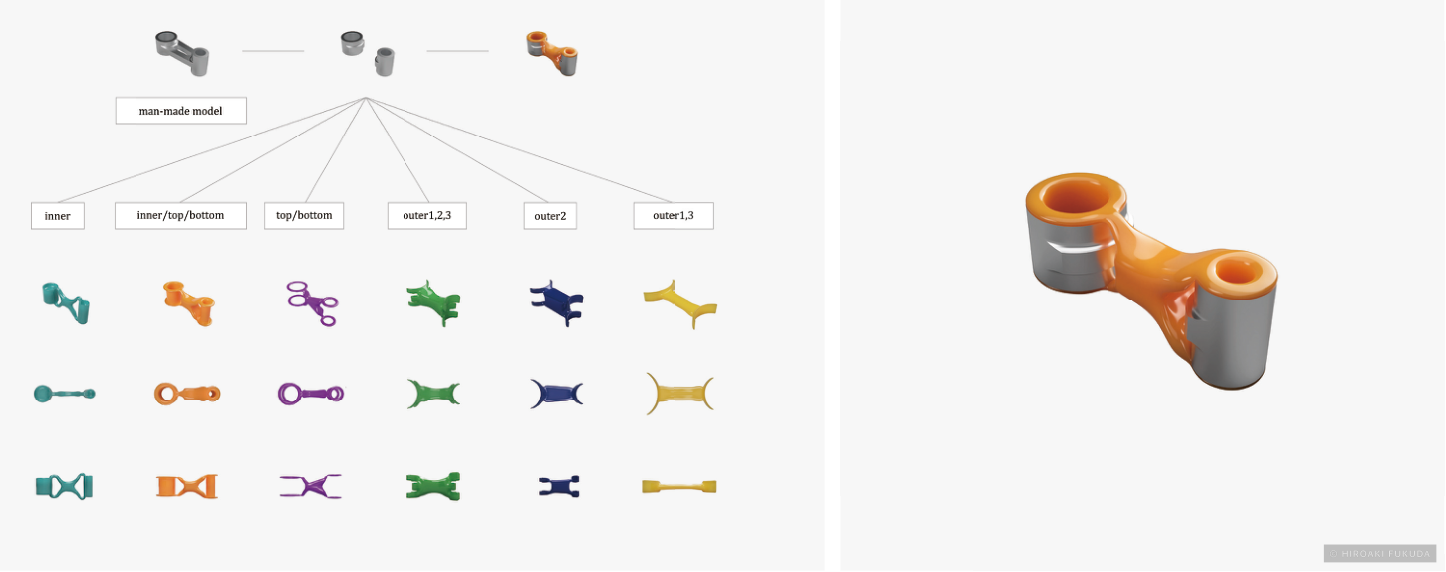
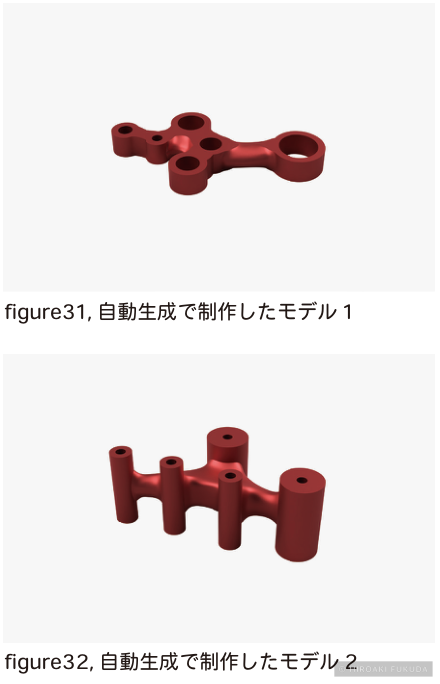
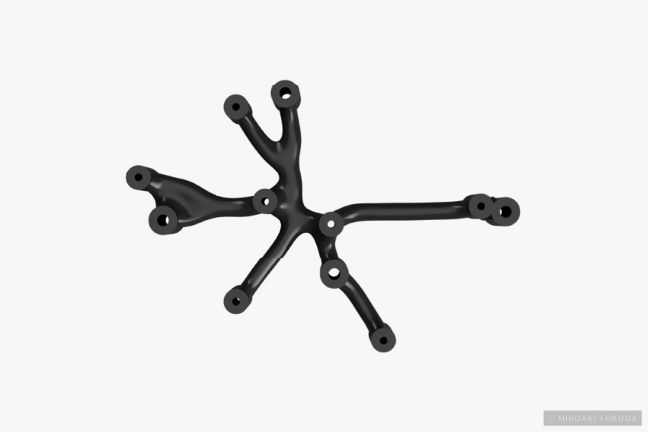
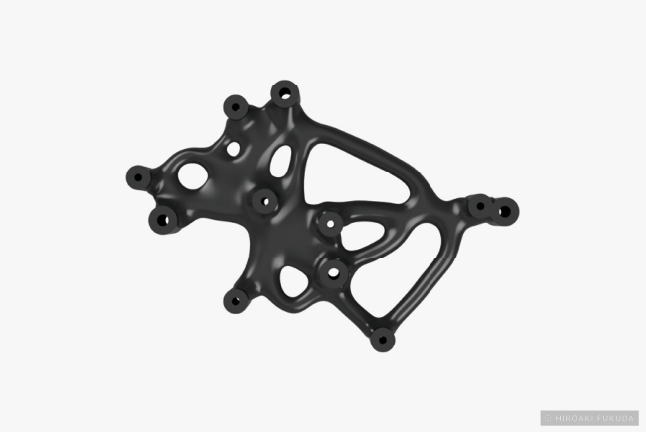
ジェネレーティブデザインでは、設計者が条件を与え、ソフトウェアが複数のモデルを生成します。当時の資料では、既存の部品から余分な強度や体積を削るトポロジー最適化と比べ、形の生成に委ねる範囲が広い方法として整理しました。

モデリングの時間や自分の思い込みを減らして設計の可能性を広げること、部品を一体化し不要なリブや体積を減らすことを狙いました。ただし、生成された形が必ずしも意匠や使いやすさに優れているわけではありません。新規性と、使う人が受け入れられる形とのバランスも課題として残しています。

積層造形、CNC加工、鋳造、射出成形など、製法と素材によって実現できる形や強度は異なります。生成された有機的な形をどの方法でつくるかも考えながら、選択と再生成を繰り返す必要がありました。

条件を変え、実物で検証する

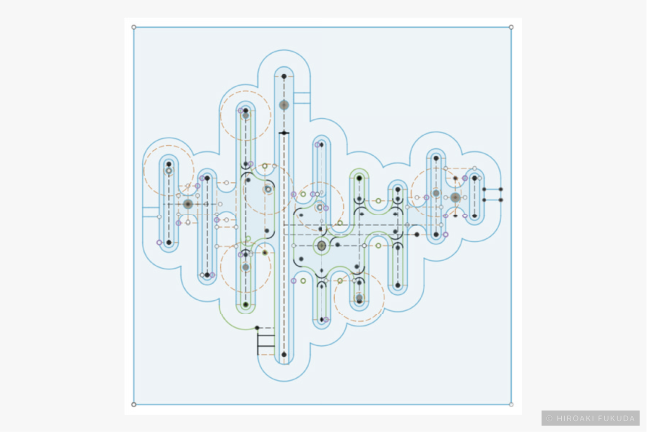
生成条件として、X・Y・Zの座標と、形をつくらない領域を設定しました。既存のプロトタイプから位置合わせ用の6mmダボと、花のビス止め位置を抽出し、接続する場所を条件として残しながら新しい形を生成しています。

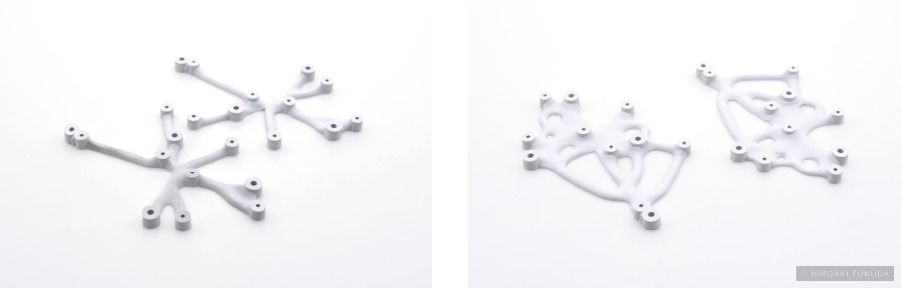
生成・検討の往復を早めるため、造形速度と材料価格を考えてPLAで3Dプリントしました。この試作では、ねじなどを組み込む寸法精度と、細部形状の見え方に課題が残りました。

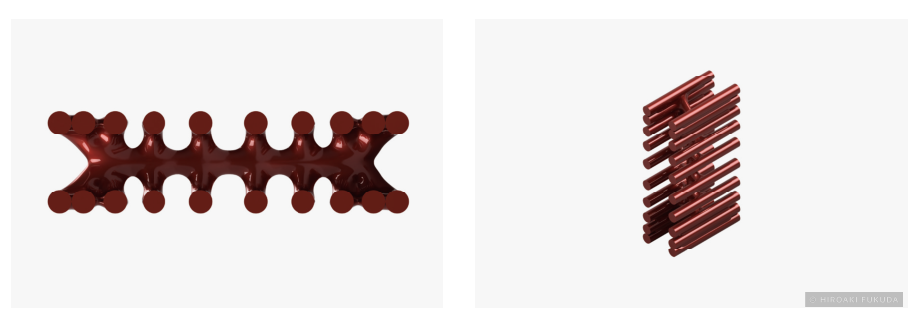
CNC加工では曲面と両面切削が増え、加工時間も増加しました。250×250mm・厚さ24mmの材料の中で配置効率が悪くなり、端材が多く生じました。形の新しさだけではなく、加工時間と材料の使い方を合わせて見直す必要がありました。

2022年の3作品